

Enjeksiyon çıkışında çapak, yırtık, renk ve enjeksiyon hatası analizi
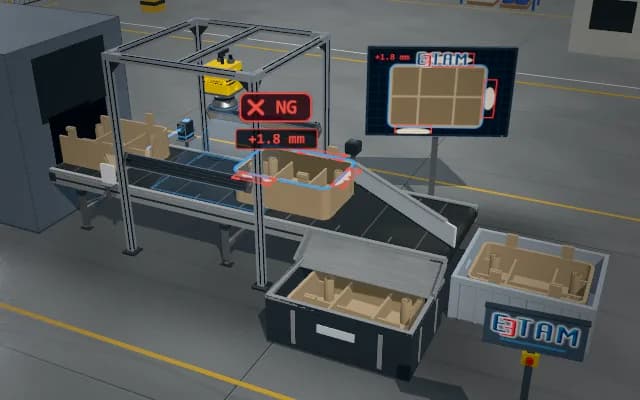
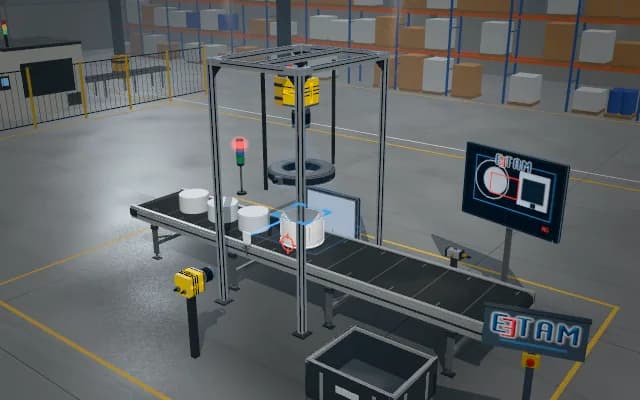
Makineden çıkan parça, fotosel tetiğiyle iki karşıt alçak açılı çubuk ışık altında art arda iki kez üstten görüntülenir. Ölçülen kontur nominal konturla karşılaştırılır: taşan malzeme çapak, eksik bölge yırtık ya da eksik dolum olarak işaretlenir; renk farkı da ölçülür.
Kontur sapması, hata alanı ve ΔE kalıp çevrimiyle eşleştirilip kaydedilir; hatalı parça yönlendirme kapağıyla oluğa, oradan kırma kasasına ayrılır. Art arda ret, makine PLC’sine çevrim uyarısı olarak gider.
- 01 Besleme
- 02 Görüntü
- 03 Kontur analizi
- 04 Karar
Parça, enjeksiyon makinesinden çıkıp bantla istasyona gelir; fotosel parçayı görür.
- Kontur sapması
- —
- Hata alanı
- —
- Renk farkı ΔE
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Çapak parça ile aynı renkte, çoğu zaman kâğıt inceliğinde ve kenardan dışarı yarı saydam uzanır; dik ışıkta gövdeden ayrılmaz. Eksik dolum yalnız bir köşeyi eksiltir ve parça banda her seferinde farklı açıyla düşer.
Çözüm yaklaşımı
Alçak açılı çubuk ışıklar kenarları ve ince çapağı parlak bir çizgi olarak öne çıkarır; iki ışık sırayla çakar, iki karşıt yönden alınan görüntü birleştirilir, hiçbir kenar kendi gölgesinde kalmaz. Parça konumu ve açısı konturdan bulunur, nominal kontur üstüne hizalanır; dışarı taşan alan çapak, içeri çöken alan eksik dolum olarak ölçülür. Aynı görüntüden gövde rengi referansla karşılaştırılır.
Süreç adımları
- 01
Besleme
Parça, enjeksiyon makinesinden çıkıp bantla istasyona gelir; fotosel parçayı görür.
- 02
Görüntü
İki çubuk ışık sırayla çakar; üstten bakan kamera parçanın iki görüntüsünü alır.
- 03
Kontur analizi
Parçanın dış konturu çıkarılır ve nominal konturla üst üste bindirilir.
- 04
Karar
Kontur sapması, hata alanı ve renk farkı sınırlarla karşılaştırılır.
İlgili uygulamalar



Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.