

Tuğla ve kiremitte çatlak ve boyut kontrolü
Fırın çıkışından gelen kiremitler bantta tek sıra görüntülenir. Alçak açılı ışık çatlak gölgelerini belirginleştirir; ardından lazer profili çarpılma ve kalınlığı ölçer, uygunsuz kiremit iticiyle ayrılır.
Çatlak konumu ve profil sapması operatör ekranında gösterilir; uygunsuz kiremidin konumu hat kontrolünde takip edilerek iticiye ret komutu gönderilir.
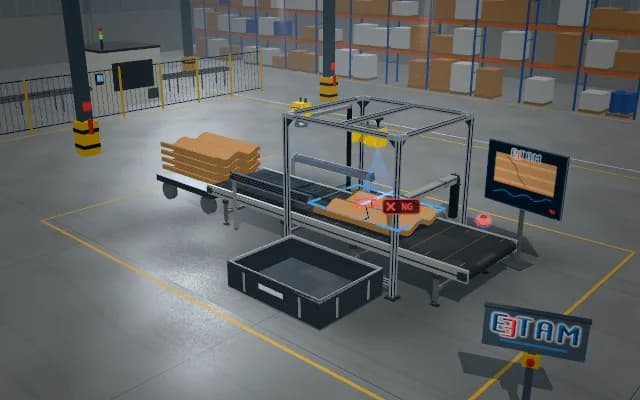
- 01 Besleme
- 02 Görüntü
- 03 Analiz
- 04 Karar
Kiremit fırın arabasının boşaltma bandından tek sıra gelir.
- Çatlak boyu
- —
- Profil sapması
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Pişmiş kilin pürüzlü yüzeyi ve olukları çatlak benzeri koyu çizgiler üretir. Çarpılmış kiremitte yüzey açısı değişir; yalnız üst görüntü kalınlık sapmasını göstermez.
Çözüm yaklaşımı
Üst kamera iki karşılıklı alçak açılı çubuk ışıkla yüzeyi görüntüler; oluk yönünden ayrılan ince gölge çizgileri çatlak adayı olarak ölçülür. Sonraki 3B sensörün profili nominal oluk formuyla karşılaştırılarak çarpılma ve boyut sapması değerlendirilir.
Süreç adımları
- 01
Besleme
Kiremit fırın arabasının boşaltma bandından tek sıra gelir.
- 02
Görüntü
Üst kamera çatlak görüntüsünü alır; sonraki sensör lazer profili çıkarır.
- 03
Analiz
Çatlak çizgisi ve nominal forma göre profil sapması ölçülür.
- 04
Karar
Çatlaklı veya çarpılmış kiremit iticiyle ret kasasına alınır.
İlgili uygulamalar


Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.