

Kartonda kesim öncesi düzlemsellik ölçümü
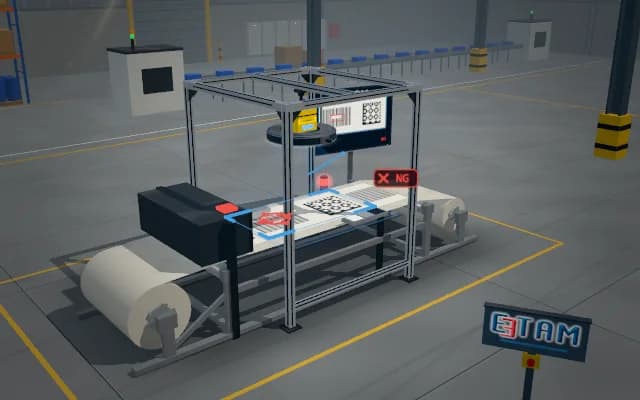
Karton tabaka besleme masasından kesim ünitesine giderken üstten lazer profille taranır. Referans düzleme göre kıvrılma ve en büyük yükseklik sapması hesaplanır; sınır dışı tabaka kesime girmeden yan istife alınır.
Yükseklik haritası ve en büyük sapma operatör ekranına gider; PLC sınır dışı tabakayı kesim öncesinde yan istife aktarır.

- 01 Konumlama
- 02 Görüntü
- 03 Analiz
- 04 Karar
Karton tabaka besleme masasından ölçüm bandına gelir.
- En büyük sapma
- —
- Enine kıvrılma
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Nem ve taşıma gerilimi karton tabakayı kıvırabilir. Bant üzerindeki konum değişimi veya tabaka eğimi, yerel köşe kalkması ile düzlem sapmasını birbirine karıştırabilir.
Çözüm yaklaşımı
Portal üzerindeki lazer profil sensörü tabaka enine çizgiyle tarar. Ardışık kesitlerden yükseklik haritası oluşturulur; taşıma düzlemi referansı çıkarılarak en büyük sapma, kenar dalgası ve köşe kalkması değerlendirilir.
Süreç adımları
- 01
Konumlama
Karton tabaka besleme masasından ölçüm bandına gelir.
- 02
Görüntü
Lazer çizgisi tabaka enine kesitler toplar.
- 03
Analiz
Yükseklik haritasında düzleme göre en büyük sapma çıkarılır.
- 04
Karar
Kıvrılmış tabaka kesim öncesinde yan istife alınır.
İlgili uygulamalar



Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.