

Metal kutuda kenet ve yan dikiş kontrolü
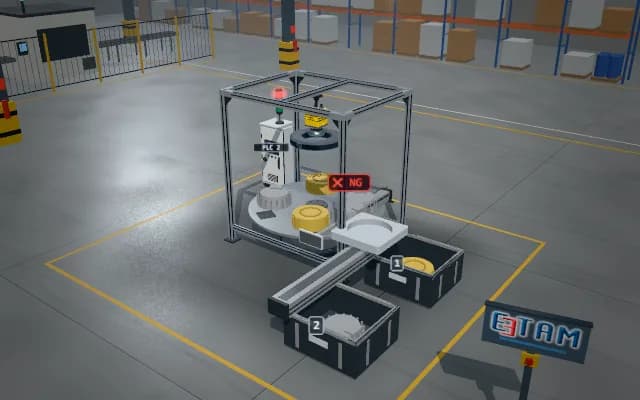
Boş metal kutu döner istasyonda çok açılı kameralar ve eğik ışıkla görüntülenir. Kenet ve yan dikiş konturları referansla karşılaştırılır; birleşim hattı kaymış kutu ayırıcıyla ret edilir.
Kenet ve dikiş sapması PLC’ye iletilir; uygunsuz kutu ret kanalına aktarılır ve birleşim konturu operatör ekranında gösterilir.

- 01 Konumlama
- 02 Görüntü
- 03 Analiz
- 04 Karar
Boş metal kutu döner yuvaya oturur.
- Dikiş sapması
- —
- Kenet genişliği
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Kavisli ve parlak metal kenette yansımalar birleşim sınırını gizler. Kutunun salınımı ve farklı bakış açıları, gerçek dikiş kaymasını konum değişiminden ayırmayı zorlaştırır.
Çözüm yaklaşımı
Kutu dönerken yandan ve eğik üstten kameralar kenet ile yan dikişi görüntüler. Eğik çubuk ışık konturu belirginleştirir; kutu eksenine göre hizalanmış birleşim hattı nominal konturla karşılaştırılır.
Süreç adımları
- 01
Konumlama
Boş metal kutu döner yuvaya oturur.
- 02
Görüntü
Çok açılı kameralar eğik ışıkla birleşim hatlarını görür.
- 03
Analiz
Kenet ve yan dikiş konturları referansla karşılaştırılır.
- 04
Karar
Hizasız birleşim işaretlenir; kutu ret kanalına gider.
İlgili uygulamalar




Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.