

Soğuk dövme kafada çatlak ve form kontrolü
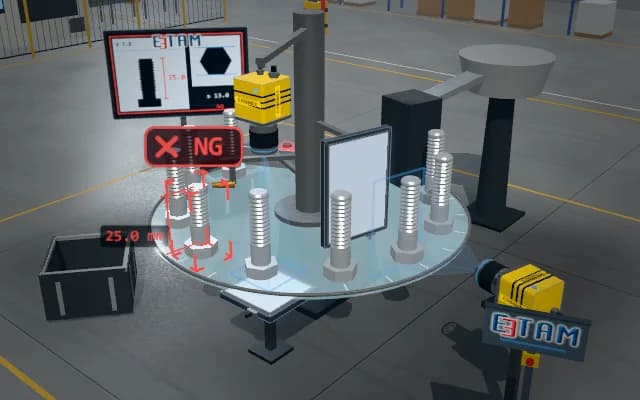
Dik duran cıvatalar indeks tablada kubbe ışık altına gelir. Üst görüntüde çatlak ve köşe dolumu, yan siluette kafa yüksekliği ve eksen kaçıklığı kontrol edilir; uygunsuz parça üflenerek ayrılır.
Çatlak işareti, kafa yüksekliği ve eksen kaçıklığı parça kaydına yazılır. PLC, tabla çıkışındaki nozulu tetikleyerek uygunsuz cıvatayı ret kasasına ayırır.

- 01 İndeksleme
- 02 Üst bakış
- 03 Yan bakış
- 04 Form kararı
- 05 Ret
Cıvata yuvası kontrol eksenine gelir.
- Çatlak boyu
- —
- Kafa yüksekliği
- —
- Eksen kaçıklığı
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Parlak dövme yüzeyindeki yansımalar ince çatlağı örter. Eksik dolmuş köşe ve eksen kaçıklığı, parçanın konum hatasından ayrılarak değerlendirilmelidir.
Çözüm yaklaşımı
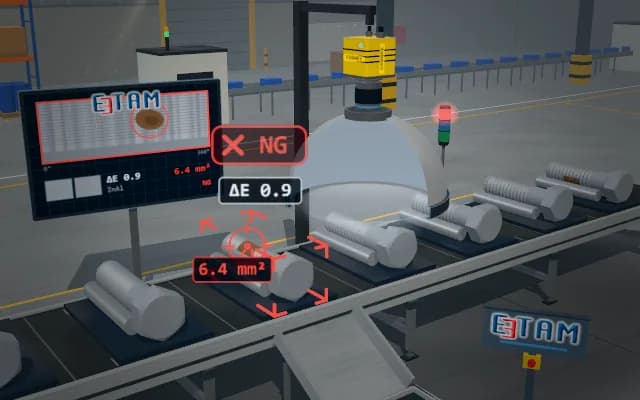
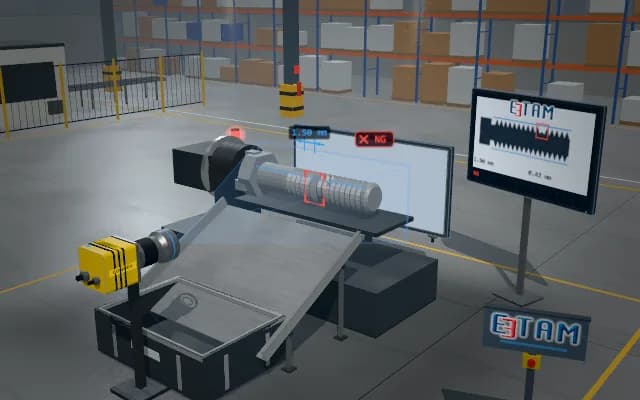
Üstteki kubbe ışık yönlü parlamayı azaltır; alan kamera kafa konturunu ve koyu çatlak izlerini bulur. Yandaki arka ışıklı kamera kafa yüksekliğini ve gövdeye göre eksen kaçıklığını siluetten ölçer.
Süreç adımları
- 01
İndeksleme
Cıvata yuvası kontrol eksenine gelir.
- 02
Üst bakış
Kubbe ışık altında kafa konturu ve çatlak görüntülenir.
- 03
Yan bakış
Arka ışıklı siluetten yükseklik ve kaçıklık ölçülür.
- 04
Form kararı
Kontur ve çatlak izleri kabul ölçütleriyle karşılaştırılır.
- 05
Ret
Çatlak bulunan cıvata hava nozulu ile kasaya ayrılır.
İlgili uygulamalar


Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.