

Cıvata kalite kontrolü
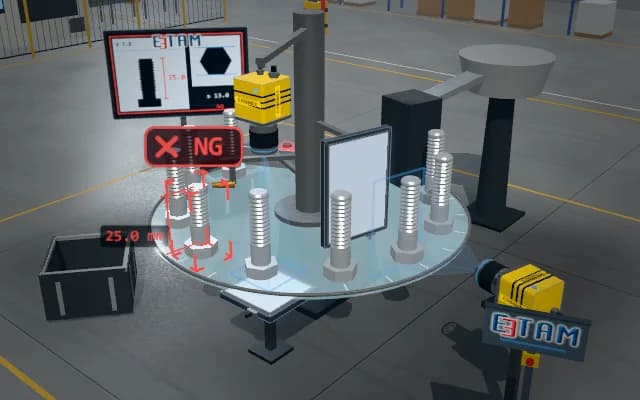
Cıvatalar döner cam tablada tek sıra ilerler. Yan kamera arka ışık önünde boyu ve diş çapını, üst kamera cam altı ışıkla baş ölçüsünü siluetten ölçer. Tolerans dışı ya da karışmış ürün hava üflemeyle ret kasasına atılır.
Boy, çap ve anahtar ağzı ekranda gösterilir; kısa ürün NG sinyaliyle hava üflemeye gider, uygun ürün çıkış oluğundan kabul kasasına geçer.
- 01 Besleme
- 02 Yan görüntü
- 03 Üst görüntü
- 04 Karar
- 05 Ayırma
Besleyici cıvataları cam tablaya tek tek, eşit aralıkla bırakır.
- Boy
- —
- Diş çapı
- —
- Anahtar ağzı
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Birbirine benzeyen kısa ve normal cıvatalar karışabilir; diş yansımaları doğrudan görüntüde ölçü kenarını belirsizleştirir. Baş ölçüsü ile gövde boyu farklı bakışlardan doğrulanmalıdır.
Çözüm yaklaşımı
Yan kamera arka ışık önünde boy ve diş çapını siluetten bulur; üst kamera cam altındaki ışıkla altıgen başı ölçer. Döner tabla ürünleri bu iki istasyondan geçirir. Ekran nominal boy çizgisini ölçülen siluetle karşılaştırır, kısa ürün hava nozulu ile ayrılır.
Süreç adımları
- 01
Besleme
Besleyici cıvataları cam tablaya tek tek, eşit aralıkla bırakır.
- 02
Yan görüntü
Arka ışık önünde siluet alınır; boy ve diş çapı ölçülür.
- 03
Üst görüntü
Cam altı ışıkla üstten bakılır; anahtar ağzı ölçülür.
- 04
Karar
Ölçüler ürün reçetesindeki toleranslarla karşılaştırılır.
- 05
Ayırma
Uygun cıvata çıkışa ilerler; ölçü dışı olan hava ile üflenir.
İlgili uygulamalar



Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.