

Kaynak dikişinde enine kesit alanı ve yanma oluğu ölçümü
Birleştirilmiş iki sac üzerindeki dikiş, kontrollü lazer profil taramasıyla ölçülür. Ana malzeme düzlemi ayrıldıktan sonra enine kesit alanı ve yanma oluğu derinliği hesaplanır; bulgular kesit grafiği üzerinde gösterilir.
Dikiş boyunca kesit alanı, oluk derinliği ve en kötü konum ölçüm kaydına eklenir. PLC parça tutma veya inceleme isteği üretir; yüzey profili iç nüfuziyet ve kaynak dayanımı kanıtı değildir.
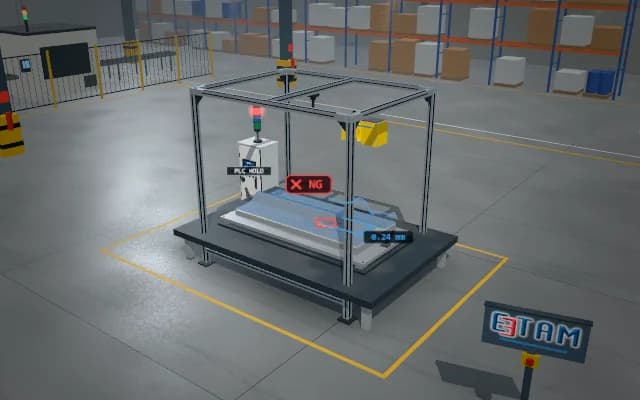
- 01 Konumlama
- 02 Referans ve tetik
- 03 Örnekleme
- 04 Geometrik analiz
- 05 Tolerans ve PLC
Kaynak numunesi fikstürde sabitlenir.
- Dikiş kesit alanı
- —
- Yanma oluğu derinliği
- —
- Örnekleme ilerlemesi
- —
Sahneler temsilî simülasyonlardır; müşteri referansı veya performans garantisi değildir.
İhtiyaç
Kaynak dikişi parlak ve dalgalıdır; sac eğimi dikiş yüksekliğiyle karışır. Kesit alanı ve yanma oluğu taban malzeme referansına bağlanmalı, iç kaynak kusuru sonucu gibi sunulmamalıdır.
Çözüm yaklaşımı
Profil kafası dikişe enine lazer kesitleri alarak boyuna ilerler. Ardışık profiller nokta bulutunda birleşir; iki ana malzeme yüzeyinden referans düzlem çıkarılır. Dikişin düzlem üzerindeki alanı ve kenardaki yerel çukur derinliği ayrı hesaplanır.
Süreç adımları
- 01
Konumlama
Kaynak numunesi fikstürde sabitlenir.
- 02
Referans ve tetik
Ana malzeme düzlemi referansı ve tetik doğrulanır.
- 03
Örnekleme
Enine lazer kesitleri dikiş boyunca birleşir.
- 04
Geometrik analiz
Kesit alanı ve kenar çukuru derinliği çıkarılır.
- 05
Tolerans ve PLC
Yüzey geometri sınırı PLC inceleme isteğini belirler.
İlgili uygulamalar



Uygulamanızı birlikte fizibilite edelim
Numunenizi laboratuvarımızda test eder; çözünürlük, optik ve aydınlatma seçimini raporlarız.